


خطة تقنية لمعدات معالجة خام الذهب؟ مشروع EPC جاهز للتسليم لمحطة معالجة تعمل بنظام CIP بسعة 100 طن يوميًا
خطة تقنية لمعدات تكرير الذهب؟ مشروع EPC جاهز للتسليم لمصنع تكرير CIP بسعة 100 طن يوميًا
يعد مصنع فصل الذهب بتقنية CIP بسعة معالجة يومية تبلغ 100 طن أحد أكثر الأحجام شيوعًا في مناجم الذهب الصغيرة.فهي تتطلب «اكتمال العملية» أكثر من مصانع الفرز التي تبلغ طاقتها 50 طنًا، ولا تتمتع بمساحة كافية للتحمل في الاستثمار مثل مصانع الفرز التي تبلغ طاقتها عدة مئات من الأطنان — فإذا تم اختيار مواصفات معدات أكبر قليلاً، فسيكون ذلك فائضًا في الأداء، وإذا تم اختيار مواصفات أصغر قليلاً، فسيتم الوصول إلى الحد الأقصى للطاقة الإنتاجية دون تحقيق الاستفادة الكاملة؛ وإذا تم تحديد مسار العملية بشكل خاطئ، فإن حجم 100 طن لن يكفي لتغطية تكاليف إعادة العمل.لذلك، فإن المشكلة الأساسية لمحطة الفرز CIP بسعة 100 طن/يوم ليست «شراء أي المعدات»، بل «التوفيق بين العملية والمعدات ونطاق عقد EPC دفعة واحدة وفقًا لسعة 100 طن».توضح هذه المقالة منطق تكوين مصنع الفرز CIP بسعة 100 طن يومياً من خلال ثلاثة مستويات: كيفية تحديد الخطة العملية، وكيفية توزيع المعدات، وكيفية تنفيذ مشروع EPC الجاهز للتشغيل.
أولاً: تحديد العملية أولاً: الشروط المسبقة لخطة CIP
تتمثل خطوات عملية CIP (طريقة معالجة الكربون) في: التكسير → طحن وتصنيف الخام → التركز → النقع المتسلسل في خزانات متعددة → إضافة الكربون إلى خزان الامتصاص → فصل الكربون المحمل بالذهب → إزالة الامتصاص والكهرباء → الصهر.وهي مناسبة للخامات ذات درجة الأكسدة العالية، والتي يحتوي فيها الذهب بشكل أساسي على الحالة الحرة، ولا تحتوي على عناصر تشويش خطيرة مثل النحاس والزرنيخ والأنتيمون والكربون. قبل تحديد خطة CIP لمصنع التعدين بسعة 100 طن/يوم، يجب إتمام ثلاثة أمور:
أولاً، إجراء تجارب التعدين. يتم أخذ عينات تمثيلية من الخام لإجراء تحليل كيميائي متعدد العناصر، وتحليل مظهر الذهب، وتجارب الاستخلاص، لتحديد معلمات مثل مدة الاستخلاص، وتركيز السيانيد، ودرجة الحموضة (pH)، وكمية الفحم النشط المستخدمة.يجب أن يُرفق بتقرير الاختبار قائمة باختيار المعدات والميزانية الأولية — حيث تُستمد مواصفات المعدات وعدد الخزانات والطاقة المركبة لمصنع تبلغ طاقته الإنتاجية 100 طن/يوم من هذه البيانات، ولا يجوز الاعتماد على القيم التجريبية.
ثانياً، اختيار بين CIP وCIL. في عملية CIP، يتم أولاً إتمام عملية الاستخلاص المتسلسل في عدة أحواض، ثم يتم إدخال الخام إلى حوض الامتصاص لإضافة الفحم؛ مما يوفر وقتاً أطول للاستخلاص وتحكماً أكثر دقة على مراحل، وهي مناسبة للخامات التي تكون سرعة استخلاصها بطيئة نسبياً أو التي تتطلب تحكماً على مراحل؛ أما في عملية CIL، فيتم الاستخلاص والامتصاص في وقت واحد، مع عدد أقل من الأحواض وعملية أكثر إحكاما، مما يقلل من تكاليف الاستثمار.في حالة سعة 100 طن/يوم، إذا أظهرت التجارب أن سرعة الاستخلاص مقبولة، فيمكن اعتبار CIL خيارًا بديلًا؛ أما إذا كانت ديناميكيات استخلاص الخام بطيئة، فإن CIP يكون الخيار الأكثر أمانًا. ويستند اختيار النوع إلى منحنى سرعة الاستخلاص، وليس إلى التخمين.
ثالثًا، فحص العناصر المسببة للتداخل. لا يمكن تطبيق عملية CIP مباشرةً على الخامات التي تحتوي على الزرنيخ والكربون والأنتيمون — حيث يستهلك الزرنيخ السيانيد، ويستولي الكربون على الذهب، ويتداخل الأنتيمون مع عملية الاستخلاص، لذا يجب إجراء اختبارات المعالجة المسبقة أولاً (المعالجة المسبقة بمواد كيميائية حصرية، والأكسدة، وما إلى ذلك)، وتأكيد الجدوى قبل تحديد العملية.أما الخامات التي تحتوي على نسبة عالية من الطين، فيجب غسلها مسبقًا لإزالة الطين وتحسين معلمات عملية الاستخلاص.
ثانياً: تكوين معدات مصنع الفرز باستخدام تقنية CIP بسعة معالجة يومية تبلغ 100 طن
وفقًا لعملية CIP، فإن التجهيزات الأساسية لمصنع الفرز بسعة 100 طن/يوم هي كما يلي:
وحدة التكسير: كسارة فكية للتكسير الخشن (يتم اختيار الطراز وفقًا لأقصى حجم حبيبات الخام الأصلي) + مغذي اهتزازي + ناقل حزامي؛ وعندما تكون صلابة الخام عالية، يمكن إضافة مرحلة تكسير دقيق باستخدام كسارة مخروطية، وذلك اتباعًا لمبدأ «التكسير المكثف والطحن المحدود» لتقليل استهلاك الطاقة في عملية الطحن.يمكن دمج الكسارة ومغذي المواد في إطار فولاذي، مع تركيب الأساسات في الموقع وتوصيل الوصلات.
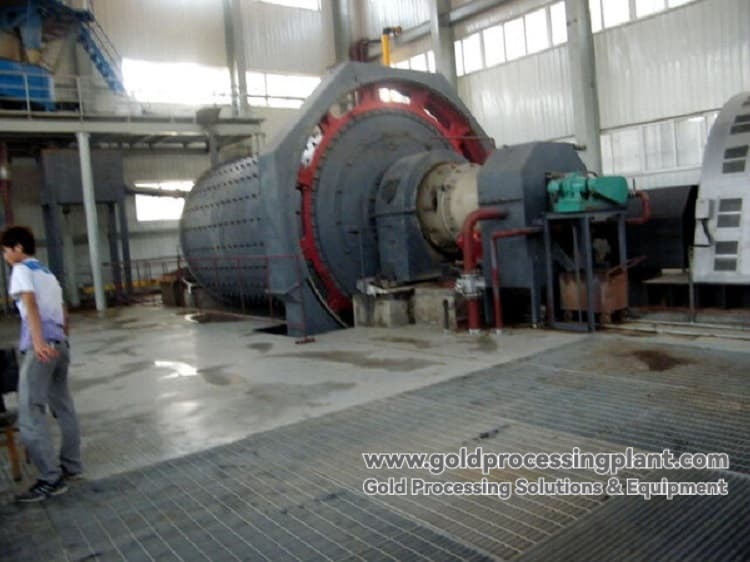
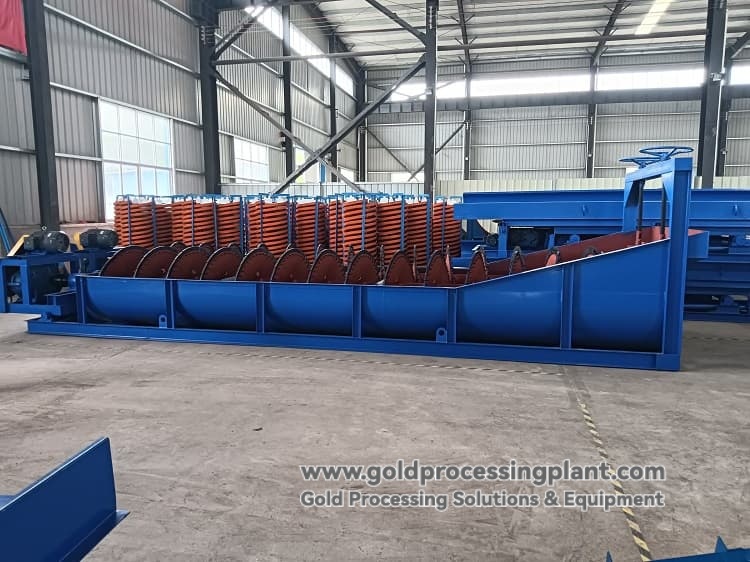
وحدة الطحن والتصنيف: مطحنة كروية صغيرة (من النوع الشبكي، مع تفريغ إجباري للخام، ولا تتعرض للطحن المفرط) + جهاز تصنيف حلزوني أو دوامة مائية في دائرة مغلقة، ويتم تحديد دقة الطحن بناءً على الاختبارات (عادةً ما تشكل الحبيبات التي يقل حجمها عن 200 ميكرون نسبة تتراوح بين 65% و80%).تتطلب وحدة الطحن متطلبات عالية فيما يتعلق بحمل الأساس ومحاذاة الماكينة، لذا يتم توريدها بشكل معياري على شكل «المعدات + القاعدة + الأنابيب الجزئية»، ويتم صب الأساس في الموقع.
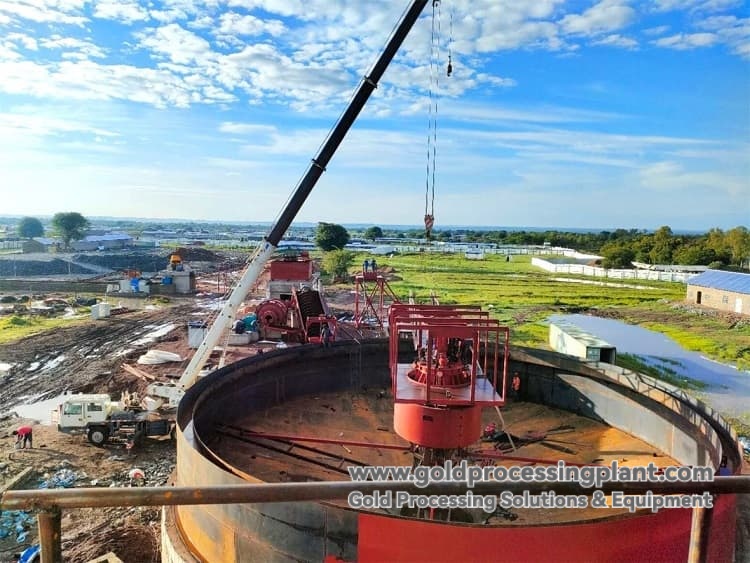
وحدة التكثيف: جهاز تكثيف صغير عالي الكفاءة (أو جهاز تكثيف أنبوبي مائل)، يعمل على تكثيف الفائض الناتج عن عملية الطحن والتصنيف إلى تركيز مناسب للترشيح، مع إعادة تدوير المياه الفائضة؛ ويُزود الملاط الطيني بجهاز لإضافة مواد التلبد.
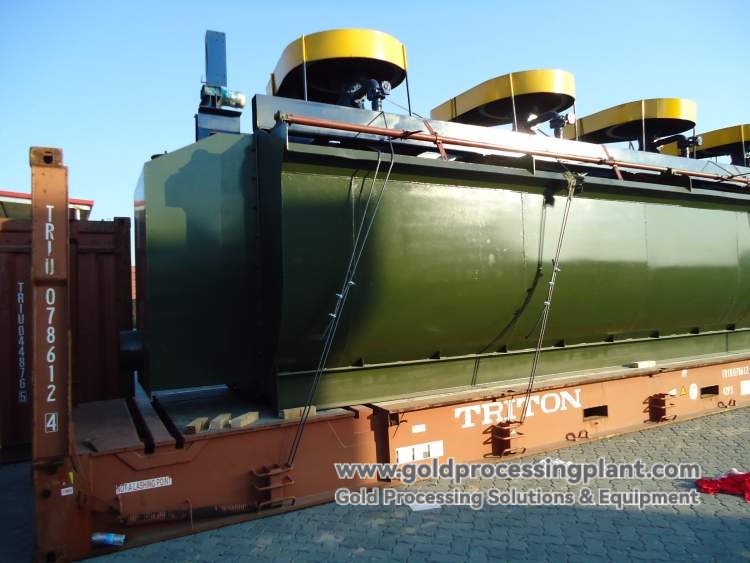
وحدة الترشيح والامتصاص (جوهر عملية التنقية في الموقع (CIP)): خزانات ترشيح متسلسلة متعددة (مزودة بخلاطات وأجهزة تهوية، وعادةً ما تستخدم 4–6 خزانات بسعة 100 طن/يوم) + خزان امتصاص (مع إضافة الفحم النشط) + غربال فصل الفحم + جهاز استخراج الفحم + مضخة استخراج الفحم.تتميز تقنية CIP بأن السائل لا يدخل خزان الامتصاص إلا بعد اكتمال عملية الاستخلاص، مما يتيح وقتًا أطول لعملية الاستخلاص. تتميز هذه الوحدة بكثافة الصمامات في الأنابيب، مما يجعلها الأنسب للتجميع المسبق في المصنع — حيث يتم إتمام التجميع المسبق والاختبار لخزانات الاستخلاص وخزانات الامتصاص والأنابيب والصمامات وأجهزة القياس داخل المصنع، ثم يتم وضعها في مواقعها وربطها وفقًا للأرقام عند وصولها إلى الموقع.يجب أن يضمن شكل التحريك في خزان الاستخلاص عدم ترسب الملاط المعدني في القاع وتوزيع الهواء بشكل متساوٍ، كما يجب تكوين تصميم مخصص لمنع الترسب في القاع في حالات وجود الطين.
وحدة التحليل الكهربائي: يدخل الفحم المحمل بالذهب إلى عمود التحليل بعد معالجته بالحمض (يُستخدم عادةً التحليل في درجة حرارة وضغط عاديين بمعدل 100 طن/يوم، وهو خيار اقتصادي وسهل التشغيل؛ أما في حالة وجود كميات كبيرة من الفحم المحمل بالذهب أو متطلبات تحليل عالية، فيُختار التحليل في درجات حرارة وضغط عاليين)، ويتم الحصول على طين الذهب عن طريق التحليل الكهربائي لسائل التحليل، ثم يُنقل إلى فرن صهر الذهب لإنتاج ذهب عالي الجودة.يمكن دمج هذه الوحدة بالكامل في وحدة مجمعة على منصة.
وحدة التركيز والتجفيف: جهاز تركيز عالي الكفاءة، وآلة ترشيح بالضغط ذات الألواح والإطارات (لتصريف المخلفات الجافة وتجفيف الخام المركّز)، وغربال تجفيف، مع نظام مياه دوري مرفق.
وحدة توزيع الطاقة والتحكم: تكوين التشغيل الناعم/المحرك المتغير التردد لتقليل صدمة تيار التشغيل، ونظام التحكم PLC، وتوريد أجهزة القياس وحوامل الكابلات بشكل متكامل؛ وفي المناطق التي تتسم بعدم استقرار التيار الكهربائي، يمكن دمج مجموعات مولدات الديزل كمصدر طاقة رئيسي أو احتياطي.
الأجزاء التي لا تزال تتطلب أعمالًا إنشائية في الموقع: أساسات المعدات، وهيكل المصنع (أو سقيفة بسيطة ذات هيكل فولاذي)، وجزء من الأنابيب طويلة المدى، وبركة المخلفات/مرافق التصريف الجاف للمخلفات. يتم إصدار المخططات الإنشائية الكاملة للهيكل المعماري من قبل معهد تصميم محلي معتمد لدى العميل.
تمتلك GoldProcessingPlant قاعدتي تصنيع خاصتين بها في شاندونغ وجيانغشي، حيث يتم تصنيع المعدات الأساسية المذكورة أعلاه بشكل مستقل، ويتعاون مهندسو العمليات مع مهندسي الميكانيكا ضمن فريق واحد، ويتم تخصيص واجهات الوحدات وفقًا للرسومات لتجنب «عدم تطابق أبعاد التصميم مع أبعاد المعدات».يتم مطابقة مواصفات المعدات بدقة مع سعة المعالجة الفعلية لمشروع 100 طن/يوم، دون تضمين تكوينات ذات أداء زائد عن الحاجة؛ ويمكن تخصيص المواد والهيكل وفقًا لظروف التشغيل التي تتضمن الطين والتآكل.
ثالثًا، مشروع EPC الجاهز للتشغيل: نطاق ومدة مشروع 100 طن/يوم
المبدأ الأساسي لنظام EPC «تسليم المفتاح» هو «تحملنا المسؤولية الكاملة عما يقع ضمن نطاق عملنا، ونقوم بإطلاع العميل مسبقًا على ما يتعين عليه التعاون فيه»:
نحن مسؤولون عن: التصميم العملي والحلول التقنية (تحليل خصائص الخام، وتحديد العمليات، ونظام المواد الكيميائية)، والتصميم الهندسي والرسومات (مخطط تخطيط الموقع، ومخطط توزيع المعدات، ومخطط شروط الأعمال الإنشائية)، وتصنيع المعدات الأساسية وتكامل الوحدات، وتنسيق المواد المساعدة، والتوجيه الفني للتركيب في الموقع، والتشغيل التجريبي المتكامل وتدريب الموظفين، وخدمة ما بعد البيع وتوريد قطع الغيار.
يتولى العميل المسؤولية عن: أعمال البناء (وفقًا لمخطط شروط البناء)، وتنظيم عمال التركيب المحليين (يقوم مهندسونا بتقديم التوجيه الميداني لكيفية التركيب)، وتجهيز الموقع بـ«ثلاثة توصيلات وتسوية الأرض» وتوفير شروط الرفع والتشغيل التجريبي، وإجراءات الامتثال للوائح المحلية.
المنطق الاقتصادي لتقسيم المهام على هذا النحو: في مشروع بقدرة 100 طن/يوم، إذا تم إرسال عدد كبير من العمال من الصين إلى الموقع، فإن تكاليف تذاكر الطيران والتأشيرات والإقامة والطعام بالإضافة إلى الأجر اليومي ستؤدي إلى ارتفاع ملحوظ في نسبة تكاليف العمالة.أما إذا قام العميل بتنظيم عمال تركيب عاديين محليين، مع توفير التوجيه الفني من قبل المهندسين الموفدين من جانبنا، فسيضمن ذلك الالتزام بمعايير البناء مع خفض تكلفة العمالة في الوقت نفسه. وفي حالة عدم توفر القوى العاملة المحلية بالفعل، يمكن التفاوض بشكل منفصل على خطة «التنفيذ الشامل» وتضمينها في العقد.
الجدول الزمني المرجعي للمشروع: التصميم التقني واختيار الطراز وتقديم عرض الأسعار 7–15 يومًا → الرسومات الهندسية 20–30 يومًا → تصنيع المعدات وتجهيز الوحدات الجاهزة 60–90 يومًا → الشحن 30–60 يومًا → التركيب والتشغيل التجريبي 30–60 يومًا.بالنسبة للمشروع بسعة 100 طن/يوم، تستغرق المدة من بدء التصميم التقني حتى بدء الإنتاج عادةً حوالي 6–10 أشهر (حسب ظروف النقل والظروف الميدانية)؛ ويُخصص للمشاريع الخارجية فترة احتياطية تبلغ حوالي 30 يومًا لإجراءات التخليص الجمركي.يمكن تقليص المدة الإجمالية للمشروع من خلال التنسيق المعقول بين المراحل المختلفة — فبمجرد تحديد المعلمات التقنية الأساسية، يمكن البدء في تصنيع الوحدات في المصنع، بينما يقوم العميل في الوقت نفسه بتنفيذ أعمال «توصيل المياه والغاز والكهرباء وتسوية الأرض» وأعمال الأساسات.
لا تفرض GoldProcessingPlant أي ربط إلزامي: يمكن إجراء تجارب فصل المعادن فقط، أو شراء التصميم التقني أو المخططات الهندسية فقط، أو شراء وحدة واحدة أو مجموعة كاملة من المعدات فقط، أو الاستعانة بمهندس للتشغيل والتجريب في الموقع فقط، كما يمكن تنفيذ مشروع EPC متكامل جاهز للتسليم. يمكن خصم تكاليف التجارب الأولية وتكاليف التصميم بالكامل عند توقيع عقد المعدات أو عقد EPC لاحقًا.
رابعاً، ضمان الجودة: حتى في المصانع الصغيرة بسعة 100 طن، تُدرج مؤشرات الأداء في العقد
على الرغم من أن المصنع الذي تبلغ طاقته 100 طن/يوم يُعتبر مصنعًا صغيرًا، إلا أن مؤشرات معدل الاسترداد لا يمكن أن تكون غامضة. تتعهد GoldProcessingPlant بما يلي: يتم تحديد مؤشرات معدل الاسترداد بناءً على خصائص الخام وبيانات الاختبارات، ويتم تضمين أهداف الضبط في العقد، كما يتم الاتفاق على معايير قبول معقولة بناءً على نفس مصدر الخام ونفس ظروف التشغيل؛تبلغ مدة ضمان الجودة 12 شهرًا، وخلال هذه الفترة يتم استبدال قطع الغيار مجانًا في حالة وجود مشاكل في جودة المعدات، وبعد انتهاء المدة يتم توفير قطع الغيار على المدى الطويل مع تقديم اقتراحات لتحسين العمليات — في حالة تغير خصائص الخام، أو تقلب تكلفة المواد الكيميائية، أو تقلب معدل الاسترداد، نواصل العمل مع العميل لإجراء التعديلات اللازمة.
تطبق الشركة نظام إدارة الجودة ISO9001، وحصلت منتجاتها على شهادة CE، وتبلغ طاقتها الإنتاجية السنوية أكثر من 500 وحدة، وتغطي مشاريعها مناطق إنتاج الذهب الرئيسية في أفريقيا وأمريكا الجنوبية وآسيا الوسطى وجنوب شرق آسيا، وتتراوح سعة المعالجة بين 30 و5000 طن/يوم.يتم تطبيق نفس المنطق التصميمي والمعايير التقنية على مصانع الفرز بسعة 100 طن/يوم والمصانع الكبيرة، ولا يختلف الأمر إلا في مواصفات المعدات.
في مشروع EPC «تسليم المفتاح» لمصنع الفرز CIP بسعة 100 طن يوميًا، لا يكمن جوهر الأمر في «شراء مجموعة معدات رخيصة»، بل في «تحديد الاختبارات، والتقنيات، والوحدات النمطية، والمعدات، والمسؤوليات بشكل دقيق لمرة واحدة وفقًا لسعة 100 طن». التجارب تحدد العمليات، والعمليات تحدد الوحدات، والوحدات تحدد المعدات، ومشروع EPC يحدد المسؤوليات. GoldProcessingPlant — فهم المعادن أولاً، ثم تجهيز المعدات.