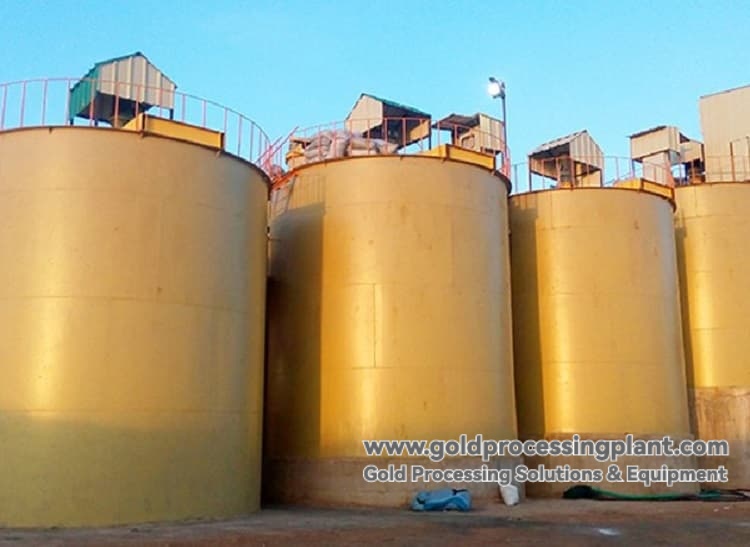
كيف يتم اختيار خط إنتاج معالجة خام الذهب الصخري المعياري؟ تحليل السعة الإنتاجية وحلول EPC
كيف يتم اختيار خط إنتاج معالجة خام الذهب الصخري المعياري؟ تحليل السعة الإنتاجية وحلول EPC
تزايدت الاستفسارات حول خطوط إنتاج فصل الذهب الصخري المعيارية خلال العامين الماضيين. ما يجذب أصحاب المناجم هو ميزاتها المتمثلة في «التصنيع المسبق في المصنع، والتركيب السريع في الموقع، وإمكانية التحكم في مدة التنفيذ»، ولكن عند التنفيذ الفعلي، غالبًا ما تتركز المشكلات في ثلاثة جوانب: كيفية تحديد سعة المعالجة، وكيفية تقسيم الوحدات النمطية وتكاملها، وكيفية تحديد حدود نطاق EPC.فإذا تم اختيار سعة معالجة صغيرة، لن تكون الطاقة الإنتاجية كافية، وسيتطلب توسيع الإنتاج هدم المنشأة وإعادة بنائها من الصفر؛ أما إذا تم اختيار سعة كبيرة، فسيكون هناك فائض في أداء المعدات، مما يؤدي إلى إطالة فترة استرداد الاستثمار؛ وإذا تم تقسيم الوحدات النمطية بشكل غير معقول، فسيظل هناك الكثير من أعمال اللحام في الموقع؛ وإذا كانت حدود نطاق EPC غير واضحة، فسيتم تبادل إلقاء اللوم عند حدوث أي مشكلة.توضح هذه المقالة منطق اختيار خطوط إنتاج تعدين الذهب الصخري المعيارية من أربعة أبعاد، وهي: مطابقة سعة المعالجة، ومسار العملية، وتقسيم الوحدات، وخطة EPC.
أولاً، تحديد سعة المعالجة: الخطوة الأولى في اختيار النموذج المعياري
تعد سعة المعالجة «الخطوط العريضة» لخط الإنتاج بأكمله، فهي تحدد مواصفات المعدات، وعدد الوحدات، ومساحة المصنع، وحجم الاستثمار، كما تحدد ما إذا كان نظام الوحدات مجديًا من الناحية الاقتصادية أم لا.عادةً ما يُعبَّر عن سعة معالجة خام الذهب الصخري بالقدرة اليومية (TPD)، وتتراوح سعة GoldProcessingPlant بين 30 طنًا في اليوم و5000 طن في اليوم، ويجب عند اختيار النموذج مراعاة أربعة عوامل بشكل شامل:
أولاً، حجم الموارد ومدة الخدمة. يجب أن تتوافق سعة المعالجة مع الاحتياطيات المؤكدة القابلة للاستخراج ومدة الخدمة. إن سعة المعالجة التي لا تدعمها الاحتياطيات تعني إنشاء مصنع «لا يعمل بكامل طاقته»؛ وعلى العكس، فإن تحديد سعة معالجة منخفضة للغاية يؤدي إلى إطالة مدة الخدمة وبطء استرداد الأموال، وقد لا يكون ذلك مجديًا اقتصاديًا.
ثانياً، خصائص الخام وبيانات التجارب. تؤثر متطلبات دقة طحن الخام، ومدة النقع، وعدد مراحل التعويم بشكل مباشر على مواصفات كل جهاز على حدة وعدد الوحدات النمطية. تتطلب الخامات الصعبة المعالجة (التي تحتوي على الزرنيخ والكربون والأنتيمون) إضافة وحدات معالجة أولية، بينما تتطلب الخامات عالية الطين تعزيز وحدات غسل الخام وإزالة الطين، مما يؤدي إلى تغيير منطق تكوين الخط بأكمله.
ثالثًا، وتيرة الاستثمار والبناء على مراحل. عندما تكون الموارد المالية محدودة، يمكن البناء على مراحل: البدء أولاً ببناء المراحل الأساسية للتكسير والطحن والفرز لضمان إنتاج الخام المركّز، ثم استكمال أنظمة السيانيد والحماية البيئية وتصريف المخلفات الجافة في مرحلة لاحقة، مع تخصيص واجهات التوصيل في التصميم الأولي. وتعتبر البنية المعيارية ملائمة بطبيعتها للتوسع التدريجي في الإنتاج، حيث يمكن إضافة وحدات جديدة حسب الحاجة دون الحاجة إلى إعادة البناء من الصفر.
رابعاً، الظروف الميدانية. تؤثر مساحة الموقع، وسعة إمدادات الكهرباء، ومصادر المياه، والنقل واللوجستيات بشكل عكسي على سعة المعالجة. وفي مناطق التعدين النائية في الخارج، يجب أيضًا مراعاة الظروف الواقعية مثل عدم استقرار إمدادات الكهرباء (توفير مجموعات مولدات الديزل)، والنقل خلال موسم الأمطار (تخزين المخزون مسبقًا)، وغيرها.
مبدأ عملي: من الأفضل تحديد سعة المعالجة وفقًا «للنطاق المعقول للطاقة الإنتاجية التصميمية» مع اختيار الحد الأعلى المتوسط، مع تخصيص هامش تعديل بنسبة 10%–20%، بدلاً من اختيار المعدات بناءً على القيم النظرية بدقة. فزيادة صلابة الخام وارتفاع نسبة الطين من المتغيرات الشائعة بعد بدء تشغيل مناجم الذهب الصخرية، وتخصيص هامش تعديل مسبقًا أرخص بكثير من إجراء التعديلات لاحقًا.
ثانياً، تحديد مسار العملية: شرط تقسيم الوحدات
تعتمد طريقة تقسيم الوحدات على كيفية تحديد المسار التقني. تشمل المسارات الشائعة لمناجم الذهب الصخرية ما يلي:
الجمع بين الفصل بالجاذبية والفلترة. يناسب هذا المسار الخامات من نوع عروق الكوارتز، حيث يتواجد الذهب الخشن والذهب الناعم معًا. يتم تكوين دائرة الطحن باستخدام آلة الفصل بالطرد المركزي لاسترداد الذهب الخشن المنفصل مسبقًا، بينما تعمل عملية الفلترة على تركيز كبريتيدات الذهب، ثم يتم إرسال الخام المركّز إلى عملية الصهر أو السيانيد.تتكون الوحدات من: وحدة التكسير، ووحدة الطحن والتصنيف، ووحدة الفصل بالجاذبية، ووحدة الفصل بالطفو، ووحدة التركيز والتجفيف.
السيانيد الكامل للطين (CIL/CIP). مناسبة للخامات ذات درجة أكسدة عالية، والتي لا تحتوي على عناصر مشوشة مثل النحاس والزرنيخ والأنتيمون والكربون، ويكون الذهب فيها في الغالب في حالة حرة. تتكون الوحدات من: وحدة التكسير، ووحدة الطحن والتصنيف، ووحدة النقع والامتصاص (CIL أو CIL/CIP)، ووحدة إزالة الامتصاص والكهرباء، ووحدة التركيز والتجفيف، ووحدة توزيع الطاقة والتحكم.
الجمع بين إعادة الفرز + التعويم + السيانيد. مناسب للخامات المعقدة التي تتواجد فيها الحبيبات الخشنة والناعمة معًا، والتي لا يمكن استخلاصها بالكامل باستخدام عملية واحدة. يتسم هذا النظام بعدد كبير من الوحدات وعملية طويلة ومتطلبات عالية للتشغيل التجريبي، ولكنه يتمتع بأعلى قدرة على ضمان معدل الاسترداد.
يؤثر اختيار CIP أو CIL أيضًا على تكوين الوحدات: تعمل تقنية CIL بالاستخلاص والامتصاص في وقت واحد، وتتميز بعدد قليل من الأحواض، وعملية مدمجة؛ بينما تعمل تقنية CIP بالاستخلاص أولًا ثم الامتصاص، وتوفر وقتًا أطول للاستخلاص، وهي مناسبة للخامات التي تكون سرعة استخلاصها بطيئة نسبيًا أو التي تتطلب تحكمًا على مراحل. ويستند اختيار النوع إلى منحنى سرعة الاستخلاص وبيانات اختبار الخام، وليس إلى التخمين.
تنبيه هام: إذا تم تحديد مسار العملية بشكل خاطئ، فإن النهج المعياري لن يؤدي إلا إلى تحويل هذا الخطأ إلى واقع بشكل أسرع. لذلك يجب أن تسبق تجارب فصل المعادن وتصميم العملية تصنيع الوحدات المعيارية — يجب أولاً تحديد حالة وجود الذهب، وحجم الجسيمات المدمجة، وأنواع المعادن الحاملة للذهب، والعناصر المسببة للتداخل، ثم تحديد العملية، ثم تقسيم الوحدات المعيارية.
ثالثًا: كيفية تقسيم الوحدات النمطية وكيفية دمجها
جوهر النمذجة هو «التصنيع المسبق في المصنع والتجميع في الموقع»، ولكن ليست جميع المراحل مناسبة للنمذجة. وعادةً ما تكون حدود التقسيم المعقولة كما يلي:
المراحل المناسبة للنمذجة:
- وحدة التكسير: يتم دمج الكسارة، ووحدة التغذية، والغربلة، والنقل في إطار فولاذي، بحيث يكفي وضع الأساس في الموقع وتوصيل الوصلات.
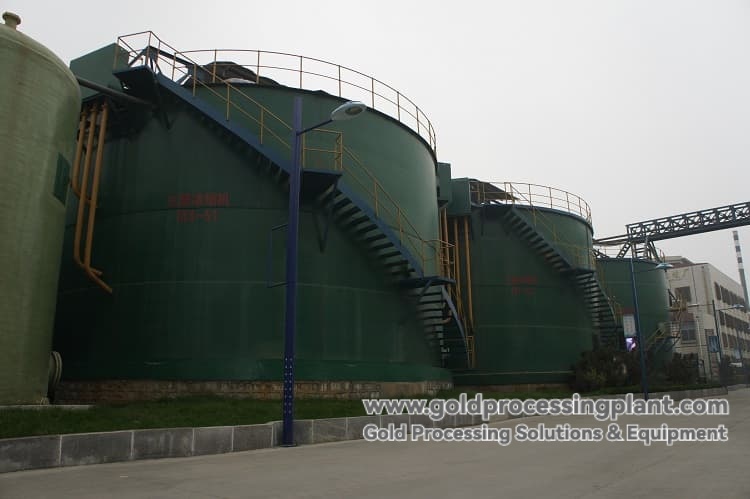
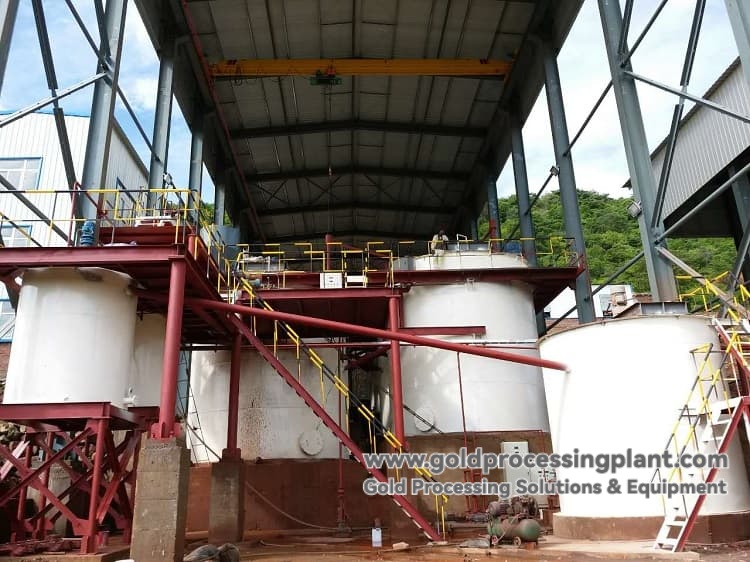
- وحدة الاستخلاص والامتصاص: تتميز هذه الوحدة بكثافة الأنابيب وكثرة الصمامات وأجهزة القياس، وهي المرحلة الأكثر ملاءمة للتجميع المسبق في المصنع. يتم إتمام التثبيت المسبق للأنابيب واختبار خزانات الاستخلاص ونظام الامتصاص وغربال فصل الفحم ورافع الفحم داخل القاعدة.
- وحدة إزالة الامتصاص والكهرباء: يمكن دمج أعمدة إزالة الامتصاص، وخزانات التحليل الكهربائي، وأفران الصهر بشكل كامل في وحدة مجمعة على منصة متحركة.
- وحدة توزيع الطاقة والتحكم: يتم توريد مجموعة متكاملة تشمل أجهزة التشغيل التدريجي/التحويل الترددي، وأجهزة تثبيت الجهد، ونظام التحكم PLC، وحوامل الكابلات، كما يمكن دمج مجموعات مولدات الديزل في المشاريع الخارجية.
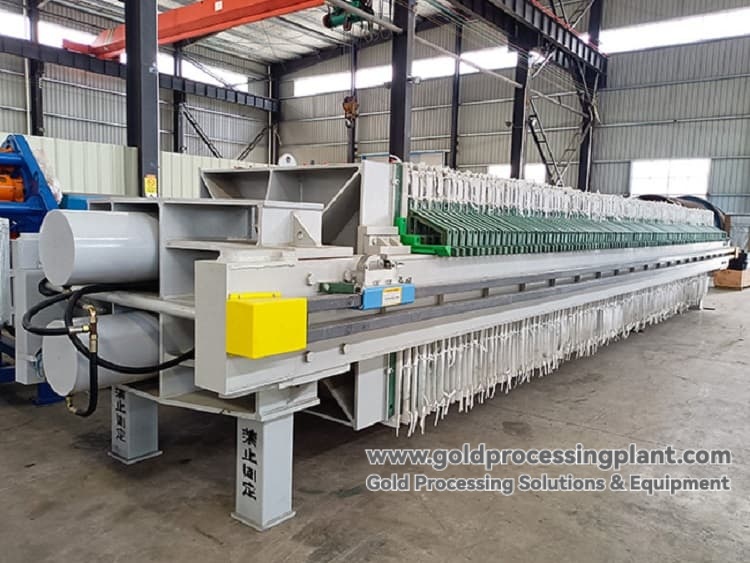
- وحدة التركيز والتجفيف: يتم توريد المكثف، وآلة الترشيح بالضغط، والمضخات والصمامات المرافقة كوحدة متكاملة.
المراحل التي لا تزال تعتمد بشكل أساسي على التنفيذ في الموقع:
- الأساسات الإنشائية وهيكل المصنع: يتم تنفيذ أعمال الأساسات الخاصة بالمعدات، والأحمال، والفتحات المخصصة وفقًا لمخططات الشروط الإنشائية الخاصة بنا؛ بينما يتم إصدار المخططات الإنشائية الكاملة للهيكل المعماري من قبل معهد تصميم محلي معتمد لدى العميل.
- الأحواض الكبيرة وجزء من الأنابيب: نظرًا لقيود أبعاد النقل، لا يزال يتعين تصنيع الأحواض الضخمة وخطوط الأنابيب الطويلة وتوصيلها في الموقع.
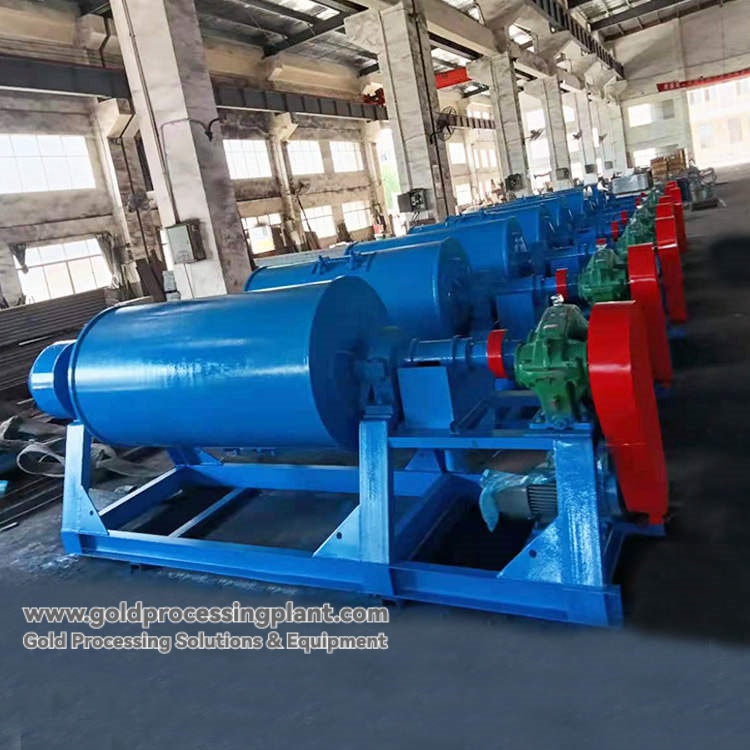
- أساسات وحدة طحن المعادن ومحاذاة المعدات: تتطلب المطاحن الكروية متطلبات عالية فيما يتعلق بأحمال الأساس ودقة التركيب، وعادةً ما يتم التوريد بنظام نموذجي يتألف من «المعدات + القاعدة + الأنابيب الجزئية»، حيث يتم صب الأساسات في الموقع ومحاذاة المعدات في الموقع.
ولمعرفة ما إذا كان النموذج المعياري مجديًا من الناحية الاقتصادية، يجب أيضًا حساب تكاليف النقل: تتأثر أبعاد الوحدات المعيارية بقيود النقل بالحاويات والنقل البري؛ فالتقسيم المفرط يزيد من عدد الوصلات في الموقع وحجم أعمال التوصيل، بينما يؤدي التقسيم غير الدقيق إلى ارتفاع تكاليف النقل الزائدة عن الحد المسموح به.والطريقة المعقولة هي التقسيم وفقًا لقيود مزدوجة تتمثل في «الوظيفة العملية + أبعاد النقل»، مع استخدام واجهات توصيل موحدة بين الوحدات (الشفة، الوصلات السريعة، الكابلات الجاهزة)، ثم وضع كل وحدة في مكانها وفقًا لرقمها عند وصولها إلى الموقع، وتوصيلها وفقًا للرقم المقابل.
رابعًا، نموذج EPC: لا يُسمى «تسليم المفتاح» إلا إذا كانت الحدود واضحة
تتوافق النمذجة بشكل طبيعي مع نموذج EPC — حيث يتم تصنيع الوحدات مسبقًا في قاعدة التصنيع الخاصة، ويتعاون مهندسو العمليات مع مهندسي الميكانيكا ضمن فريق واحد، ويتم تخصيص الوصلات وفقًا للرسومات؛ وفي الموقع، يتولى الفريق نفسه تنسيق إرشادات التركيب والتشغيل التجريبي المترابط، دون أي انقطاع في سلسلة المسؤوليات.لكن نموذج EPC لا يعني «أنا أدفع، وأنت تتولى كل شيء»، بل يجب تحديد الحدود مسبقًا:
تتولى GoldProcessingPlant المسؤولية عن: التصميم التقني والحلول التكنولوجية (تحليل خصائص الخام، وتحديد العمليات، ونظام المواد الكيميائية)، والتصميم الهندسي والرسومات (مخطط تخطيط الموقع، ومخطط توزيع المعدات، ومخطط شروط الأعمال الإنشائية)، وتصنيع المعدات الأساسية وتكامل الوحدات، وتنسيق المواد المساعدة، والتوجيه الفني للتركيب في الموقع، والتشغيل التجريبي المتكامل وتدريب الموظفين، وخدمة ما بعد البيع وتوريد قطع الغيار.
يتولى العميل المسؤولية عن: أعمال البناء (تنظيمها وفقًا لمخطط شروط البناء)، وتنظيم عمال التركيب المحليين (يقوم مهندسونا بتقديم التوجيه الفني في الموقع حول كيفية التركيب)، وتجهيز الموقع بـ«ثلاثة توصيلات وتسوية الأرض» وتوفير شروط الرفع والتشغيل التجريبي، وإجراءات الامتثال للوائح المحلية.
المنطق الاقتصادي لتقسيم المهام على هذا النحو: إن إرسال عدد كبير من العمال من الصين إلى المواقع الخارجية، مع تكاليف تذاكر الطيران والتأشيرات والإقامة والطعام بالإضافة إلى الأجور اليومية المرتفعة، سيؤدي إلى ارتفاع كبير في التكلفة؛ أما تنظيم العميل لعمال تركيب عاديين محليين، مع إرسال مهندسين من جانبنا لتقديم التوجيه الفني، فيضمن معايير التنفيذ ويحقق في الوقت نفسه توفيرًا كبيرًا في تكاليف العمالة.في حالة عدم توفر قوة عاملة محلية بالفعل، يمكن التفاوض بشكل منفصل على خطة «التنفيذ الشامل» وتضمينها في العقد.
مرجع مدة المشروع: تستغرق مشاريع مناجم الذهب الصخرية العادية حوالي 8–15 شهرًا من بدء التصميم التقني حتى بدء الإنتاج — حيث يستغرق التصميم التقني واختيار النوع وتقديم عرض الأسعار 7–15 يومًا، والرسومات الهندسية 20–30 يومًا، وتصنيع المعدات 60–120 يومًا، واللوجستيات 30–60 يومًا، والتركيب والتشغيل التجريبي 60–150 يومًا.تكمن قيمة النمط المعياري في التداخل: فبمجرد تحديد المعلمات التقنية الأساسية، يمكن البدء في تصنيع الوحدات في المصنع، بينما يشرع العميل في الوقت نفسه في تنفيذ أعمال «التوصيلات الثلاثة والتسوية» وأعمال الأساسات. يجب في المشاريع الخارجية تخصيص فترة احتياطية للتخليص الجمركي (حوالي 30 يومًا) وفترة مرنة للانتقال والتسليم؛ كما يتعين إضافة فترة احتياطية إضافية في حالة المعادن الصعبة المعالجة أو مناطق التعدين النائية أو الطلبات المخصصة غير القياسية بكميات كبيرة.
خامساً: التعاون المرن وضمان الجودة
لا تفرض GoldProcessingPlant أي شروط ربط إلزامية: يمكن الاكتفاء بإجراء تجارب فصل المعادن والتحقق من العمليات، أو شراء التصميم التقني أو المخططات الهندسية فقط، أو شراء وحدة واحدة أو مجموعة كاملة من المعدات، أو الاستعانة بمهندس للتشغيل والتحكم في الموقع فقط، كما يمكن تنفيذ مشروع EPC متكامل جاهز للتسليم.يمكن خصم تكاليف الاختبارات الأولية وتكاليف التصميم بالكامل عند توقيع عقد المعدات أو عقد EPC لاحقًا.
فيما يتعلق بضمان الجودة: تمتلك الشركة قاعدتي تصنيع خاصتين بها في شاندونغ وجيانغشي، تبلغ مساحتهما الإجمالية حوالي 50,000 متر مربع، وتضم مصانع حديثة قياسية بمساحة 20,000 متر مربع، ومجهزة بمراكز تصنيع كبيرة تعمل بالتحكم الرقمي (CNC) وآلات قطع بالليزر، وتضم منصة لاختبار المعدات ومركزًا لتجارب فصل المعادن، وتطبق نظام إدارة الجودة ISO9001، كما أن منتجاتها حاصلة على شهادة CE، وتبلغ طاقتها الإنتاجية السنوية أكثر من 500 وحدة،وتغطي المشاريع مناطق إنتاج الذهب الرئيسية في أفريقيا وأمريكا الجنوبية وآسيا الوسطى وجنوب شرق آسيا. يتم تحديد مؤشرات معدل الاسترداد بناءً على خصائص الخام وظروف العملية، ويتم تضمين أهداف التشغيل التجريبي في العقد، مع الاتفاق على معايير قبول معقولة بناءً على نفس مصدر الخام ونفس ظروف التشغيل؛ وتبلغ مدة ضمان الجودة 12 شهرًا، ويتم توفير قطع الغيار على المدى الطويل بعد انتهاء المدة، بالإضافة إلى تقديم توصيات لتحسين العملية.
كيف يتم اختيار خط إنتاج معالجة الذهب الصخري المعياري؟ باختصار: السعة المعالجة تحدد الحجم، والخام يحدد العملية، والعملية تحدد الوحدات المعيارية، وEPC يحدد المسؤولية. إذا كان الترتيب صحيحًا، فإن النموذج المعياري يكون أداة لتوفير الوقت والمال؛ أما إذا انعكس الترتيب، فسيؤدي ذلك فقط إلى ترسيخ المشكلة مسبقًا. GoldProcessingPlant — افهم الخام أولاً، ثم قم بتجهيز المعدات.